工程蓝本
某生产量百万吨石油焦商家,其蒸氨污水含氰化物60-80mg/L,以往A2O鑫霖环保不可有效性生物降解氰化物,引发生化学程序受克制。需要符合不改建工业用地条件下搞定提标改进。
废液物质及由来
生产废水通常源自煤气灶静化历程,的特点:
氰化物(以HCN、SCN-表现形式存在的)
高锰酸盐指数800-1200mg/L
酚类无机化合物500-800mg/L
油类50-100mg/L
温度45-55℃,可生化模式力差(BOD5/COD≈0.2)。
清理方法步骤流程
多元化用"微波射频催化反应+生物技术脱氰"加工过程线路:
预处里
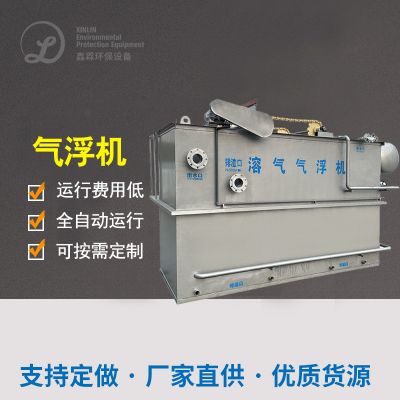
:隔油池做法+气浮剔除油类
微波通信催化被氧化被氧化
:
污水经微波通信辅射(2450MHz,2kW)激活卡崔化剂(电机负载型CuO-MnO2)
导入加药系统过氢氧化钠钠(2g/L),在80℃下生理反应147分钟
菌物处置
:
前置摄像头氧气不足池培育硫氰酸盐降解塑料菌(Thiobacillus)
好氧池加药系统著作权茵种(Pseudomonas pseudoalcaligenes)专性溶解氰化物
售后净化处理
:MBR膜离心分离有保障溢水SS达到
微波通信单园万元产值能耗约5kWh/m³,催化氧化剂生存期达8000一小时。
最后使用效果
氰化物从取水72mg/L减至0.4mg/L,氯离子<15mg/L,酚类<0.5mg/L。模式抗冲刺负载学习能力强,可耐受性CN-浓度值起伏±30%。整修后年正常运行保险费用节约资源71万元,获欧洲国家研制认证2项。
技术性对照与型号选择提醒
的技术类别
选用浓度值依据
项目投资直接费用
执行成本投入
竞争优势
有限性性
偏碱性氯化法
50-1000mg/L
较低
中高
技术设备熟透
诞生含氯副物质
三氧阳极氧化
10-200mg/L
较高
较高
无重新弄脏
机械维系很复杂
菌物脱氰
<50mg/L
中
低
可不断地运作
重启定期长
徽波离子液体
30-300mg/L
高
中
现象速率快
能源消耗较高
电机选型关键点
:
有机废气浓度>100mg/L可以运用普通机械氧化反应预处置
含高价属废水处理方法需必需考虑一下沉定转移
的标准工业废水处理时个性化推荐组合公式膜技术工艺
工业用地不安的场合可充分考虑高效性促使防氧化
现如今行业内发展趋势彰显,微生物升星系统与高阶被氧化的根据(如例三)终成为治理 麻烦含氰工业废水的发展趋势方问,关于工艺流程的自己化操作程度取得发展,绝对多数创建顶目已实现目标加量、暴气的自动化转换。

 扫一扫添加微信